آلیاژسازی بدون اتلاف پودر آلومینیوم–کاربید تنگستن؛ گامی تازه در تولید مواد مقاوم به سایش
آلیاژسازی بدون اتلاف پودر آلومینیوم–کاربید تنگستن (Al-WC) یکی از مواد پیشرفتهای است که میتواند ترکیبی از وزن پایین آلومینیوم و مقاومت بالای کاربید تنگستن در برابر سایش را ارائه دهد. با این حال، تولید این نوع پودر به روش آلیاژسازی مکانیکی با چالشهایی مانند چسبیدن پودر آلومینیوم به تجهیزات، تجمع ذرات و اتلاف بخشی از ماده اولیه همراه است.
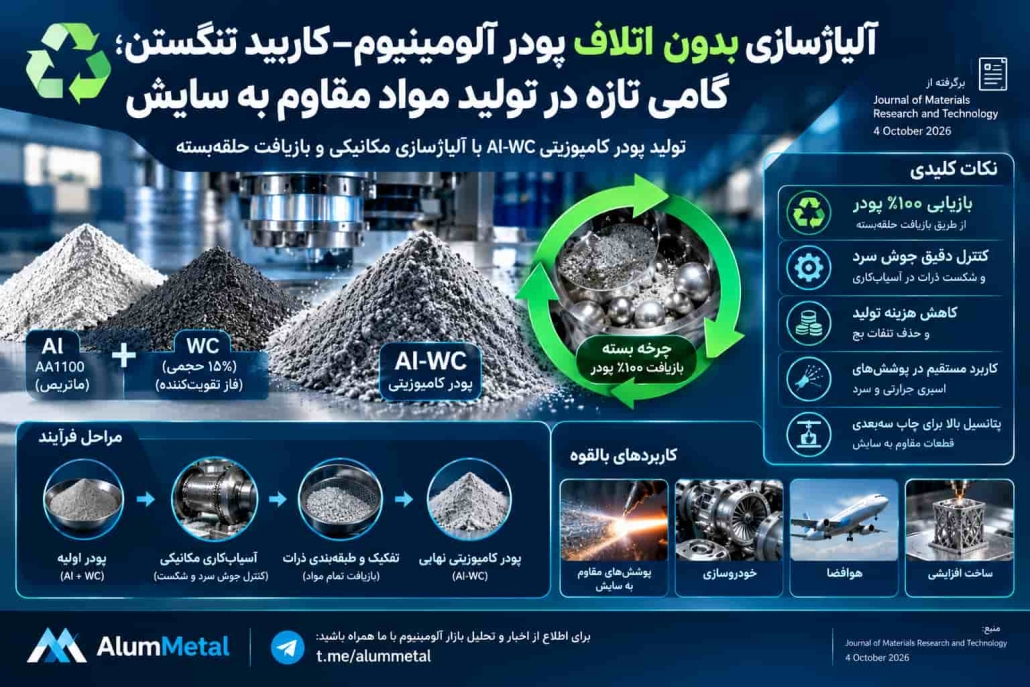
پژوهشی که در ۴ اکتبر ۲۰۲۶ در نشریه Journal of Materials Research and Technology منتشر شده، یک مسیر جدید برای تولید پودر کامپوزیتی Al-WC معرفی کرده است که بر پایه آلیاژسازی مکانیکی، بهینهسازی خوراک و بازیافت حلقهبسته پودر شکل گرفته است.
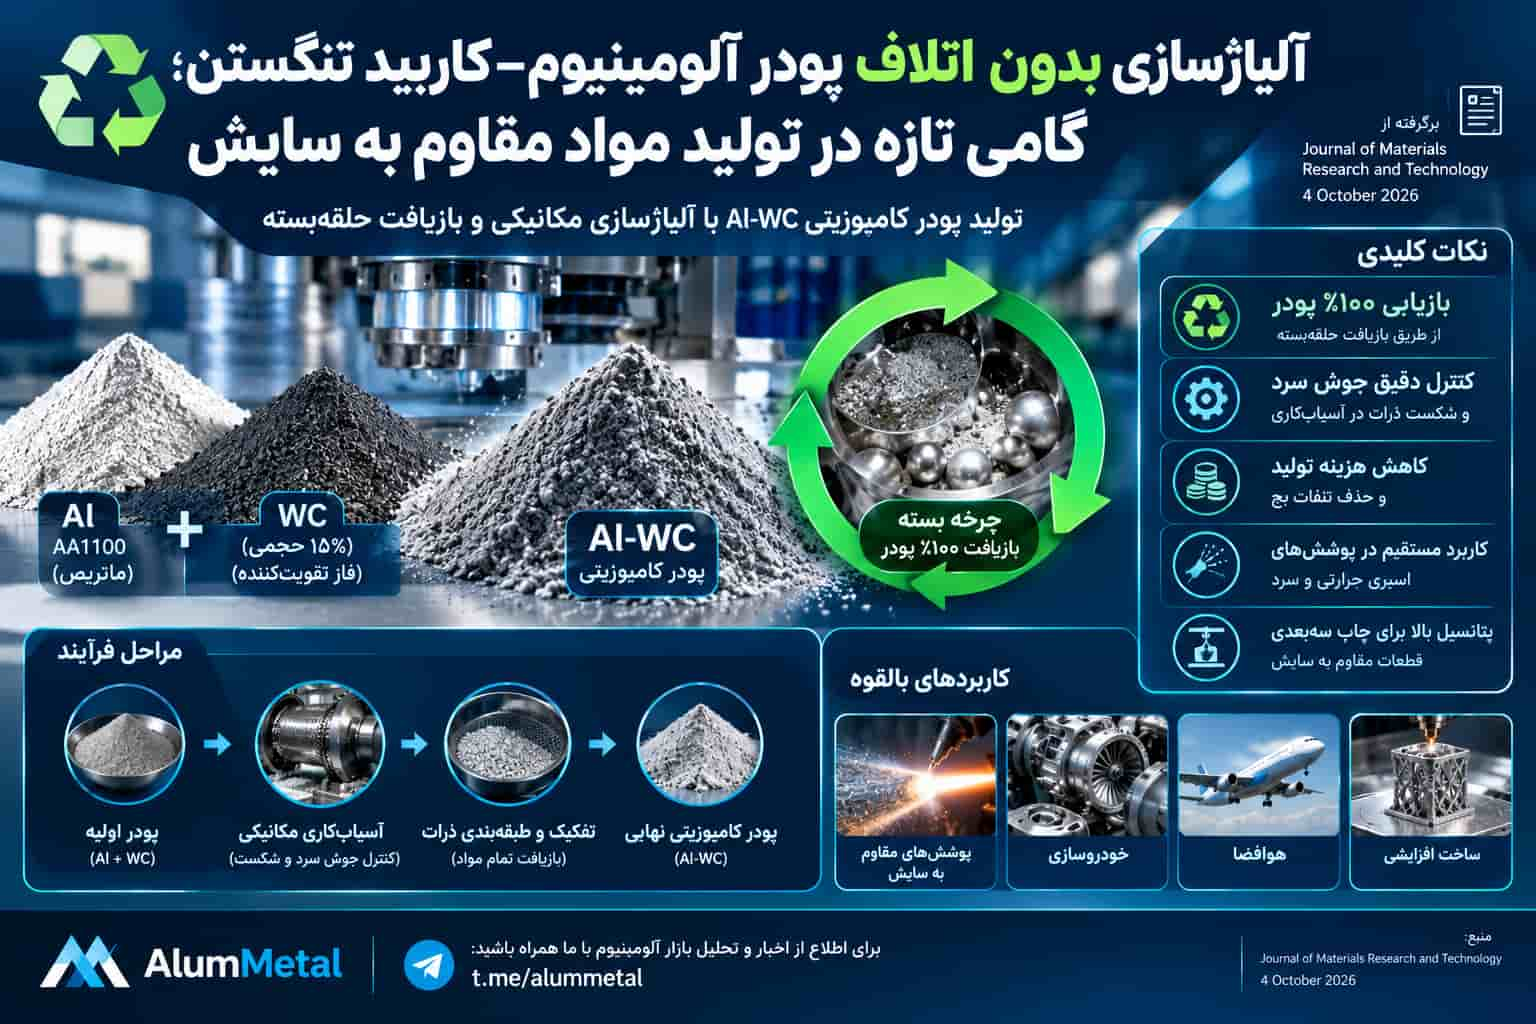
در این روش، پودر آلومینیوم AA1100 بهعنوان زمینه و ۱۵ درصد حجمی کاربید تنگستن (WC) بهعنوان فاز تقویتکننده استفاده شده و پژوهشگران توانستهاند در شرایط مطالعه، به بازیابی ۱۰۰ درصدی پودر دست پیدا کنند.

شما را به مطالعه این مقاله در سایت آلوم متال دعوت می نماییم.
پودر کامپوزیتی آلومینیوم–کاربید تنگستن چیست؟
کامپوزیتهای زمینه فلزی یا Metal Matrix Composites موادی هستند که در آنها یک فلز بهعنوان زمینه، با یک یا چند ماده تقویتکننده ترکیب میشود.
در کامپوزیت Al-WC، آلومینیوم زمینه اصلی را تشکیل میدهد و ذرات کاربید تنگستن در آن نقش تقویتکننده دارند.
آلومینیوم به دلیل وزن پایین، شکلپذیری و مقاومت مناسب در برابر خوردگی، مادهای پرکاربرد در صنایع مختلف است. در مقابل، کاربید تنگستن مادهای بسیار سخت و مقاوم به سایش است.
ترکیب این دو ماده میتواند برای تولید موادی با قابلیت استفاده در شرایط سایشی و اصطکاکی مورد توجه قرار گیرد.
ترکیب اصلی پودر Al-WC
| ماده | نقش |
|---|---|
| آلومینیوم AA1100 | زمینه آلومینیومی |
| کاربید تنگستن WC | فاز تقویتکننده |
| مقدار WC | ۱۵ درصد حجمی |
| روش تولید | آلیاژسازی مکانیکی |
مطالعات پیشین نیز تولید پودرهای کامپوزیتی Al-WC با آسیابکاری مکانیکی را بررسی کردهاند، اما پژوهش جدید تمرکز ویژهای بر کاهش اتلاف و بازیافت حلقهبسته پودر دارد.
آلیاژسازی مکانیکی چگونه انجام میشود؟
آلیاژسازی مکانیکی (Mechanical Alloying) یکی از روشهای مهم تولید پودرهای فلزی و کامپوزیتی است.
در این فرآیند، پودرهای اولیه به همراه گلولههای آسیاب در یک محفظه قرار میگیرند. حرکت گلولهها باعث ایجاد برخوردهای متعدد و شدید با ذرات میشود.
در طول این فرآیند، چند پدیده بهصورت همزمان رخ میدهد:
- تغییر شکل ذرات
- جوش سرد
- تجمع ذرات
- کارسختی
- شکست و خردشدگی
- تغییر اندازه و شکل ذرات
- توزیع فاز تقویتکننده در زمینه فلزی
هدف، دستیابی به ذرات کامپوزیتی با اندازه، شکل و توزیع مناسب WC است.
چالش اصلی؛ آلیاژسازی بدون اتلاف پودر آلومینیوم–کاربید تنگستن
یکی از مشکلات آلیاژسازی مکانیکی آلومینیوم، شکلپذیری بالای این فلز است.
هنگام برخورد گلولهها با پودر آلومینیوم، ذرات میتوانند به جای شکستن، تغییر شکل دهند و به یکدیگر یا به سطح گلولهها و دیواره محفظه بچسبند.
در نتیجه، بخشی از پودر از محصول نهایی خارج میشود.
این مسئله از دو جهت اهمیت دارد:
اول: مصرف مواد اولیه افزایش پیدا میکند.
دوم: هزینه تولید پودر کامپوزیتی افزایش مییابد.
پژوهش جدید تلاش کرده است این مشکل را با طراحی یک چرخه بازیافت بسته برطرف کند.
جوش سرد و شکست؛ دو فرآیند تعیینکننده
رفتار پودر در آسیابکاری مکانیکی را میتوان نتیجه رقابت دو مکانیزم اصلی دانست: جوش سرد و شکست.
جوش سرد
ذرات نرم آلومینیوم در اثر فشار و ضربه تغییر شکل داده و به یکدیگر میچسبند. در نتیجه اندازه ذرات افزایش پیدا میکند.
شکست
با ادامه آسیابکاری، ذرات دچار کارسختی میشوند. در نتیجه، مقاومت آنها در برابر تغییر شکل افزایش یافته و برخوردهای بعدی میتواند باعث شکست و ریزشدن آنها شود.
پژوهش جدید نشان میدهد که این دو مکانیزم در طول زمان آسیابکاری رفتار ثابتی ندارند.
در حدود ۳۰ دقیقه نخست، جوش سرد و تجمع ذرات اهمیت بیشتری دارد. پس از حدود ۶۰ دقیقه، با افزایش کارسختی، شکست ذرات غالبتر میشود و در حدود ۹۰ دقیقه دوباره افزایش تمایل به جوش سرد مشاهده شده است.
این تغییرات نشان میدهد که زمان آسیابکاری باید با دقت انتخاب شود و صرفاً افزایش زمان فرآیند الزاماً به تولید پودر بهتر منجر نمیشود.
بازیافت حلقهبسته چگونه از اتلاف جلوگیری میکند؟
مهمترین ویژگی پژوهش جدید، استفاده از یک مسیر بازیافت حلقهبسته است.
پس از آسیابکاری، پودر تولیدشده بر اساس اندازه ذرات تفکیک میشود. در یک فرآیند معمول، ذراتی که خارج از محدوده موردنظر قرار دارند ممکن است بهعنوان ضایعات کنار گذاشته شوند.
در روش جدید، این مواد دوباره به فرآیند آسیابکاری بازگردانده میشوند.
همچنین بخشی از پودری که در جریان فرآیند به تجهیزات چسبیده است، وارد چرخه بازیافت میشود.
با تکرار این مراحل، پژوهشگران توانستهاند در شرایط مطالعه، تمام مواد را به پودر کامپوزیتی قابل استفاده تبدیل کنند و نرخ بازیابی ۱۰۰ درصدی را گزارش کنند.
البته این عدد باید در چارچوب همین فرآیند و شرایط آزمایشگاهی تفسیر شود و به معنای دستیابی تضمینشده به بازیابی ۱۰۰ درصدی در هر خط تولید صنعتی نیست.
نقش اندازه گلولههای آسیاب
اندازه گلوله یکی از پارامترهای مؤثر در فرآیند آلیاژسازی مکانیکی است.
گلولههای بزرگتر انرژی برخورد بیشتری ایجاد میکنند و میتوانند روی تغییر شکل، شکست و شکل نهایی ذرات اثر بگذارند.
در این پژوهش، اندازههای مختلف گلوله بررسی شده و گلولههای ۶ میلیمتری در شرایط بهینه عملکرد مناسبی از نظر شکل ذرات و توزیع WC نشان دادهاند.
این موضوع اهمیت بهینهسازی تجهیزات و پارامترهای آسیابکاری را نشان میدهد؛ زیرا حتی تغییر یک پارامتر مکانیکی میتواند روی کیفیت نهایی پودر تأثیر داشته باشد.
نقش اسید استئاریک در تولید پودر Al-WC
یکی دیگر از عوامل مهم در این فرآیند، استفاده از اسید استئاریک بهعنوان ماده کنترلکننده آسیابکاری است.
میزان این ماده میتواند روی رفتار ذرات آلومینیوم، چسبندگی، تجمع و شکل نهایی پودر تأثیر بگذارد.
در این فرآیند، اسید استئاریک بهعنوان ماده کنترلکننده آسیابکاری نقش مهمی ایفا میکند. مقدار مصرف آن بر رفتار ذرات آلومینیوم، میزان چسبندگی و تجمع ذرات و همچنین شکل نهایی پودر تأثیرگذار است.
برای بررسی این اثرات، پژوهش موردنظر مقادیر مختلفی از اسید استئاریک را آزمایش کرده است. هدف از این آزمایشها، تعیین شرایط بهینه برای دستیابی به شکل مناسب ذرات و افزایش بازیابی پودر بوده است.
نتایج نشان داد که استفاده از ۰٫۵ درصد وزنی اسید استئاریک به همراه گلولههای ۶ میلیمتری، عملکرد مناسبی در شرایط بررسیشده ایجاد میکند.
همچنین، نرخ بازیابی پودر پیش از تکمیل چرخه بازیافت حدود ۹۱٫۶ درصد گزارش شده است. با بازگرداندن مواد باقیمانده به فرآیند، میزان بازیابی نهایی به ۱۰۰ درصد رسید.
پودر Al-WC برای پاشش سرد و پاشش حرارتی
یکی از جنبههای مهم این پژوهش، قابلیت استفاده از کسرهای مختلف اندازه ذرات برای فرآیندهای پوششدهی است.
بر اساس نتایج گزارششده، پودرهای با اندازه حدود ۱۵ تا ۴۵ میکرومتر برای پاشش سرد مناسب هستند.
در مقابل، کسرهای بزرگتر در محدوده حدود ۳۰ تا ۹۰ میکرومتر میتوانند برای فرآیندهای پاشش حرارتی، از جمله پاشش پلاسمایی، مورد استفاده قرار گیرند.
این موضوع از دیدگاه صنعتی اهمیت دارد؛ زیرا تولیدکننده میتواند با کنترل توزیع اندازه ذرات، پودر مناسب برای فرآیند موردنظر را تهیه کند.
شکل ذرات و توزیع در آلیاژسازی بدون اتلاف پودر آلومینیوم–کاربید تنگستن
یکی از اهداف اصلی آلیاژسازی مکانیکی، دستیابی به توزیع مناسب فاز تقویتکننده در زمینه آلومینیوم است.
نتایج پژوهش نشان میدهد که در شرایط بهینه، ذرات WC در زمینه آلومینیومی به شکل نسبتاً یکنواخت توزیع شدهاند و ذرات کامپوزیتی نیز شکل نزدیکتری به حالت کروی پیدا کردهاند.
شکل ذرات برای فرآیندهایی مانند پاشش اهمیت دارد؛ زیرا میتواند روی رفتار جریان پودر، حرکت ذرات، نحوه تغذیه تجهیزات و واکنش آنها در فرآیند پوششدهی تأثیر بگذارد.
تغییرات ساختاری آلومینیوم در فرآیند آسیابکاری
آسیابکاری مکانیکی علاوه بر تغییر شکل ظاهری ذرات، میتواند ساختار داخلی ماده را نیز تغییر دهد.
بررسیهای ساختاری در این پژوهش نشان داده است که اندازه بلورکهای آلومینیوم در اثر آسیابکاری کاهش پیدا کرده و کرنش شبکهای ناشی از فرآیند نیز ایجاد شده است.
با وجود این تغییرات، ساختار بلوری اصلی آلومینیوم حفظ شده است.
این تغییرات ساختاری میتوانند بر ویژگیهای فیزیکی و مکانیکی پودر نهایی اثر بگذارند و یکی از دلایل اهمیت کنترل دقیق زمان و شدت آسیابکاری هستند.
کاربردهای پودر کامپوزیتی Al-WC
تولید پودر Al-WC با کنترل اندازه ذرات و کاهش اتلاف میتواند زمینه را برای توسعه چند گروه از کاربردهای صنعتی فراهم کند.
پوششهای مقاوم به سایش
یکی از مهمترین کاربردهای بالقوه، تولید پوشش برای قطعاتی است که در معرض اصطکاک و سایش قرار دارند.
وجود WC میتواند سختی و مقاومت سایشی کامپوزیت را افزایش دهد.
پاشش سرد
در پاشش سرد، ذرات با سرعت بالا به سطح قطعه برخورد میکنند و بدون ذوب کامل، پوشش ایجاد میشود. پودرهای Al-WC با اندازه مناسب میتوانند برای توسعه پوششهای مقاوم به سایش مورد بررسی قرار گیرند.
پاشش حرارتی
پودرهای کامپوزیتی میتوانند در فرآیندهایی مانند پاشش پلاسمایی نیز مورد استفاده قرار گیرند.
متالورژی پودر
کنترل اندازه و ترکیب پودر، یکی از عوامل مهم در تولید قطعات به روش متالورژی پودر است.
چاپ سهبعدی فلزی
یکی از مسیرهای آینده، استفاده از پودرهای کامپوزیتی Al-WC در ساخت افزایشی است. البته استفاده از این ماده در چاپ سهبعدی به بررسیهای بیشتری درباره جریانپذیری، شکل ذرات، چگالی، رفتار حرارتی و پارامترهای چاپ نیاز دارد.
صنایع خودرو، هوافضا و تجهیزات صنعتی
قطعات سبک و مقاوم به سایش میتوانند در آینده در بخشهایی از صنایع خودرو، هوافضا، نفت و گاز و تجهیزات صنعتی مورد توجه قرار گیرند.
اهمیت اقتصادی تولید پودر بدون اتلاف
یکی از مهمترین جنبههای این فناوری، کاهش هزینه ناشی از اتلاف مواد است.
در تولید پودرهای مهندسیشده، هزینه فقط مربوط به قیمت ماده اولیه نیست. انرژی آسیابکاری، تجهیزات، زمان فرآیند و جداسازی ذرات نیز در قیمت نهایی نقش دارند.
بنابراین، هرچه میزان ماده قابل بازیابی بیشتر باشد، بهرهوری فرآیند افزایش پیدا میکند.
فرآیند بازیافت حلقهبسته میتواند از این طریق به موارد زیر کمک کند:
- کاهش مصرف مواد اولیه
- کاهش ضایعات
- کاهش هزینه تولید
- افزایش بهرهوری ماده
- استفاده مجدد از ذرات خارج از محدوده
- حرکت به سمت تولید پایدارتر
به همین دلیل، مفهوم Zero-Loss یا تولید بدون اتلاف میتواند در آینده برای بسیاری از فرآیندهای تولید پودرهای فلزی اهمیت پیدا کند.
آیا این فناوری بازار آلومینیوم را تغییر میدهد؟
در کوتاهمدت، نباید انتظار داشت این فناوری تأثیر مستقیمی بر بازار عمومی آلومینیوم داشته باشد. بازارهای اصلی آلومینیوم همچنان به محصولاتی مانند شمش، بیلت، ورق، میلگرد، تسمه، لوله و پروفیل وابسته هستند.
اما این فناوری از منظر ارزش افزوده آلومینیوم اهمیت دارد.
آلومینیوم میتواند از یک ماده اولیه معمولی به خوراک تولید مواد پیشرفته تبدیل شود:
پودر آلومینیوم → پودر کامپوزیتی → پوشش مهندسی → قطعه مقاوم به سایش
این زنجیره میتواند ارزش اقتصادی بیشتری نسبت به فروش ماده اولیه ایجاد کند.
مزیت بازیافت حلقهبسته برای اقتصاد چرخشی
اقتصاد چرخشی فقط به بازیافت ضایعات بزرگ فلزی محدود نمیشود.
در فناوریهای پیشرفته، حتی ذراتی که در یک مرحله از تولید قابل استفاده نیستند نیز میتوانند دوباره وارد چرخه شوند.
پژوهش Al-WC نمونهای از همین رویکرد است؛ یعنی به جای اینکه پودر خارج از محدوده اندازه بهعنوان ضایعات کنار گذاشته شود، دوباره وارد فرآیند میشود.
این رویکرد میتواند به کاهش مصرف منابع و افزایش بهرهوری مواد کمک کند.
چالشهای باقیمانده برای صنعتیسازی
با وجود نتایج امیدوارکننده، فاصله میان یک پژوهش آزمایشگاهی و تولید صنعتی همچنان قابل توجه است.
مهمترین چالشها عبارتاند از:
۱. مقیاسپذیری
باید مشخص شود آیا همین نرخ بازیابی در حجمهای بسیار بالاتر نیز قابل دستیابی است یا خیر.
۲. مصرف انرژی
فرآیند آسیابکاری مکانیکی انرژیبر است و باید هزینه انرژی در مقیاس صنعتی محاسبه شود.
۳. استهلاک تجهیزات
برخورد مداوم گلولهها و ذرات سخت WC میتواند روی عمر تجهیزات آسیاب اثر بگذارد.
۴. کنترل کیفیت
توزیع یکنواخت WC، اندازه ذرات و شکل آنها باید در تمام بچهای تولیدی ثابت باقی بماند.
۵. کاربرد در چاپ سهبعدی
برای استفاده در ساخت افزایشی، آزمایشهای تخصصی بیشتری درباره جریانپذیری و رفتار حرارتی پودر لازم است.
بنابراین، این پژوهش را باید یک مسیر فناوری امیدوارکننده دانست، نه یک فرآیند صنعتی کاملاً آماده برای استفاده گسترده.
آینده پودرهای کامپوزیتی آلومینیومی
رشد صنایع هوافضا، خودرو، انرژی و تجهیزات پیشرفته باعث شده است نیاز به مواد سبکتر و مقاومتر افزایش پیدا کند.
در چنین شرایطی، کامپوزیتهای زمینه آلومینیومی میتوانند جایگاه مهمی در توسعه مواد مهندسی داشته باشند.
ترکیب آلومینیوم با فازهای سختی مانند WC یکی از مسیرهای افزایش عملکرد این مواد است.
اگر تولید چنین پودرهایی بتواند همزمان به کیفیت ثابت، اندازه ذرات کنترلشده، توزیع مناسب تقویتکننده و اتلاف نزدیک به صفر دست پیدا کند، استفاده از آنها در فناوریهای پوششدهی و ساخت پیشرفته میتواند اقتصادیتر شود.
جمعبندی؛ آلیاژسازی بدون اتلاف پودر آلومینیوم–کاربید تنگستن
پژوهش منتشرشده در Journal of Materials Research and Technology مسیر جدیدی برای تولید پودر کامپوزیتی آلومینیوم–کاربید تنگستن (Al-WC) ارائه کرده است.
در این روش، آلومینیوم AA1100 بهعنوان زمینه و ۱۵ درصد حجمی WC بهعنوان تقویتکننده استفاده شده است. کنترل دقیق فرآیند آسیابکاری، اندازه گلوله، زمان فرآیند و مقدار اسید استئاریک به بهبود شکل و توزیع ذرات کمک کرده است.
مهمترین دستاورد این مطالعه، استفاده از بازیافت حلقهبسته برای بازگرداندن پودرهای باقیمانده به فرآیند است که در شرایط پژوهش به بازیابی ۱۰۰ درصدی پودر منجر شده است.
همچنین تولید کسرهای مختلف اندازه ذرات، امکان استفاده از این پودرها را برای پاشش سرد و پاشش حرارتی فراهم میکند.
از نگاه صنعت آلومینیوم، اهمیت این پژوهش فقط در تولید یک کامپوزیت جدید نیست؛ بلکه در نشان دادن یک مسیر برای کاهش اتلاف، افزایش بهرهوری مواد و تولید اقتصادیتر پودرهای آلومینیومی با ارزش افزوده بالا است.
مشخصات پژوهش
| ویژگی | مقدار |
|---|---|
| ماده زمینه | آلومینیوم AA1100 |
| تقویتکننده | کاربید تنگستن (WC) |
| مقدار WC | ۱۵ درصد حجمی |
| روش تولید | آلیاژسازی مکانیکی |
| روش بازیافت | چرخه بسته |
| نرخ بازیابی گزارششده | ۱۰۰ درصد |
| پودر مناسب پاشش سرد | حدود ۱۵ تا ۴۵ میکرومتر |
| پودر مناسب پاشش حرارتی | حدود ۳۰ تا ۹۰ میکرومتر |
| نشریه | Journal of Materials Research and Technology |
| تاریخ انتشار | ۴ اکتبر ۲۰۲۶ |
منبع: Journal of Materials Research and Technology


 اراک – خیابان دانشگاه – ساختمان هاتف – طبقه سوم – واحد 4 – 086-33257316

 شبکه های اجتماعی:

دیدگاه خود را ثبت کنید
تمایل دارید در گفتگوها شرکت کنید؟در گفتگو ها شرکت کنید.